巧克力蛋糕产品厂可可粉有害气体湿式滤尘措施
项目背景
某巧克力食品厂在可可粉研磨、配料工序产生高浓度粉尘,传统布袋除尘器易堵塞且存在爆炸风险。需采用适应高湿、粘性粉尘的治理方案。
废气特性
可可粉粉尘粘附性强(高湿度环境下易结块),爆炸下限为1.1-7.0%,粒径分布以0.1-10μm为主6。
加工新工艺具体流程
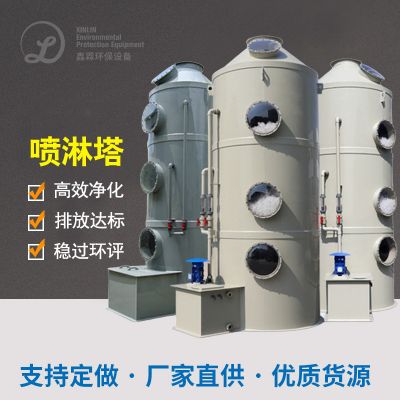
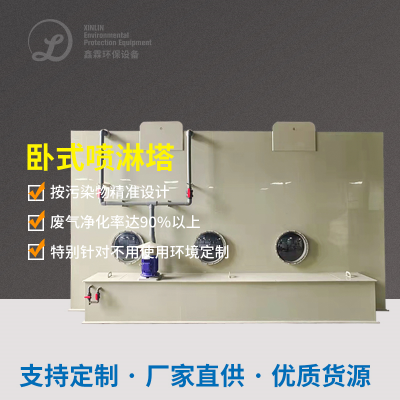
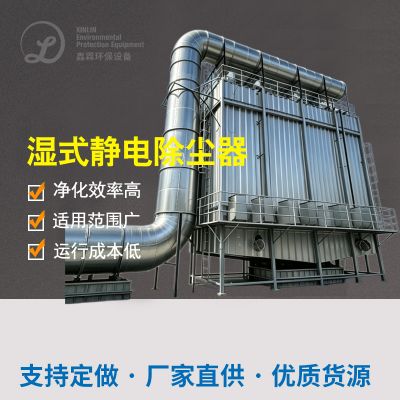
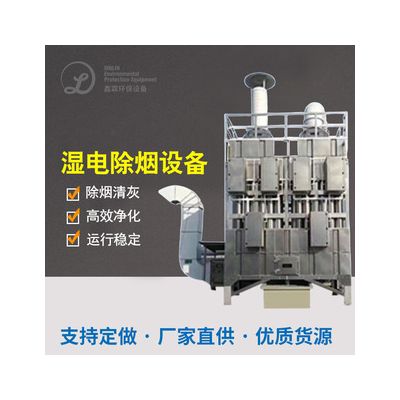
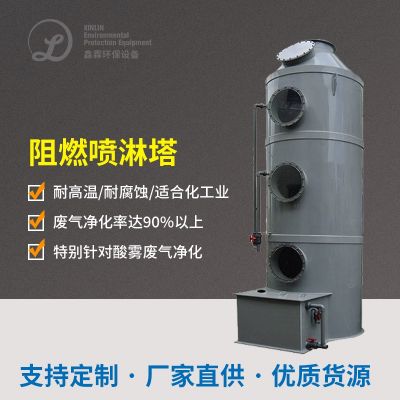
装置电机选型:所采用文丘里湿式排尘器(WES-5000型),使用水蒸气捕集器粉尘轰炸,云同步物理降温并能够抑制轰炸。
中心过程:
液固学习:粉尘其他气体以快速凭借文丘里管,与喷洒雾水结合,尘粒凝并成整合体;
液气剥离 :能够 飓风剥离 器出现脱水,净化系统有害气体经除雾器产生。
防暴的设计:产品的接地电阻功率≤4Ω,泄爆片加载周期<0.1秒,非常符合GB 46031-2025《可燃尘土方法整体防暴技术工艺管理规范》。
厌氧颗粒污水补救:沉淀自己厌氧颗粒污水经出现脱水后是巧妙肥原辅料,进行自然无害化。
最终效果
除尘效率≥98%,粉尘排放浓度<10mg/m³;车间湿度提升至60%以上,粉尘爆炸风险指数由0.12降至0.03;年节省清理维护成本40%7。
整理
调味品厂煤尘进行处理需按照其煤尘特点(粒度分布、容易燃烧性、组成)选择艺女子组合:常用煤尘(如全麦粉、糖粉)合理用“飓风+布袋”多级烟气净化器;含VOCs煤尘需淡入淡出生物炭吸附剂或等阴离子净化器;防暴具体需求不一样需挑选防感应电填料、湿式烟气净化器器或惰化体系2。因为2026年GB 46031-2025标准规定的推行,公司要加强煤尘大扫除监督机制、火星子观测及智能化设计化把控,实现目标“硬件设备防护系统”与“app控制”双轮安装驱动。

 扫一扫添加微信