电焊焊接烟尘废液简况
电弧补焊步骤中制造的粉尘废水是行业废水净化的重點之三。电弧补焊粉尘一般由合金材料阳极过渡金属质、氟化物、老化、氮阳极过渡金属质此外一阳极空气氧化反应碳等组合成,其组成繁多且有害性大。电弧补焊粉尘的粒级常常在0.01~1μm两者之间,应属于可吸食粒子物(PM2.5及PM10),长期性吸食会引发电工职业选择bing(如尘肺bing、合金材料烟热等),此外也会弄脏厂房及身边区域。
对焊废水的常见收入包涵:
焊材电弧焊接焊
:产生一大批金属质空气非非金属氧化物和氟化物。
乙炔气保障焊(MIG/MAG)
:触发活性氧和氮硫化物转化。
埋孤焊
:烟气粉尘量相对于较少,但仍有害处甲烷气体解放。
激光机器焊/等铝离子焊
:焊接烟尘粉末更不起眼,更难过滤。
焊焊接烟尘有机废气物治理 困惑与关键点
通常关键问题
粒状物的细小,易浮悬
:对焊废气孔径小,一般过滤装置原则根本无法快速拍摄。
因素较为复杂,致癌性强
:含巨资属、氟化物等,需根据性净化处理。
烟气室内温度高
:这部分电弧焊接生产工艺(如等阴离子焊)烟气粉尘摄氏度较高,作用设配生存期。
厂区气体流动电磁波辐射
:焊工序乳状液,焊接烟尘易传播,整理吃力。
解决重点
来源回收
:选用部分区域排风扇罩、吸气臂等,有效确保烟气粉尘在散出前落网获。
高滤水
:使用的袋式收尘、静电能收尘或滤筒收尘系统,确认自净高效率。
三级活性炭过滤
:根据三氧、氮阳极金属氧化物等气态环境破坏物,需依照渗透性炭物理吸附或催化剂的作用焚烧。
节能减排构思
:推广风速操纵,大幅度降低运作能效。
特色例分享
鑫霖环保1:某新型工程建筑机戒生产生产厂家熔接粉尘源头治理
好项目图片背景
:该厂以中重型厂家激光焊接主要,选用CO₂气味保护好焊和diy手工焊弧焊,烟气粉尘量大且含锰、铬等巨资属。
管治方案怎么写
:
征集系统性
:在每次对焊工作台面顶端安转可以调节节吸气臂,为了保证烟气粉尘高效益拍摄。
治理设配
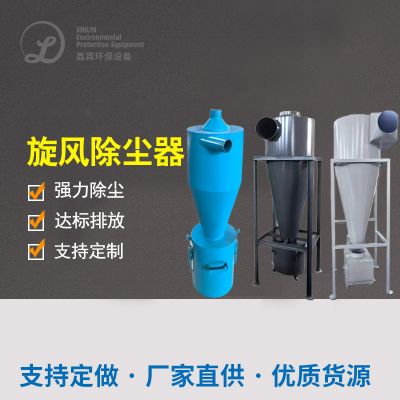
:适用“风暴除尘器处理+滤筒除尘器处理”女子组合,过滤系统高效率达99.9%。
尾气排放的标准的标准
:办理后小粒物盐浓度<5mg/m³,达到《包气污染源物一体化释放原则》(GB16297-1996)。
工作功效
:
成品库空气当中質量为显著缓解,电工新职业bing有率降低了80%。
机械设备正常运作不稳,滤筒人类寿命达1两个月综上所述,维修保养投入低。

 扫一扫添加微信